 English
 Français
Guide application · Presse flexo CI satellite
Impression d'emballages pour aliments pour animaux : contraintes et configuration
Un sac de croquettes a quelques secondes pour convaincre en rayon : la photo doit vivre, la couleur de marque doit matcher le lot précédent, les textes et les codes doivent rester nets — et le sachet doit survivre au transport. Cet article détaille les structures de films courantes, les difficultés d'impression propres à l'alimentation animale, les défauts à surveiller et la configuration CI à viser.
☰ Sommaire
Sommaire
En bref
L'emballage pour aliments pour animaux est l'un des segments les plus exigeants de l'emballage souple : photographie produit, couleur de marque constante d'un lot à l'autre, textes réglementaires multi-langues, codes lisibles, et une résistance mécanique à tout épreuve après laminage et fabrication du sachet.
Cet article passe en revue les formats, les structures de films, les difficultés d'impression spécifiques, les défauts fréquents et la configuration machine à viser — avec un cas chiffré à titre indicatif.
- la photo et la couleur de marque sont le premier critère d'achat du client final ;
- la plupart des défauts vient du couple film / tension / séchage, pas de la machine seule ;
- un essai d'impression sur vos films réels reste le seul juge de paix avant commande.
Ce que contient l'emballage pour aliments pour animaux
Le « pet food » couvre des formats très différents, et chacun pose ses propres contraintes :
- Sacs à fond quadruple (papier kraft ou papier/PE) — grands sacs pour chien, 5 à 20 kg ; impression sur papier, opacité des aplats.
- Pouches et doypacks laminés — sachets premium debout, fermeture zip, fenêtre ou non ; structures barrière.
- Rollstock imprimé pour formeur-remplisseur (FFS) — le film arrive en rouleau, est formé, rempli et soudé en ligne ; répétabilité lot après lot exigée.
- Sachets souples et refermables — friandises, petits formats, décor riche sur surface souple.
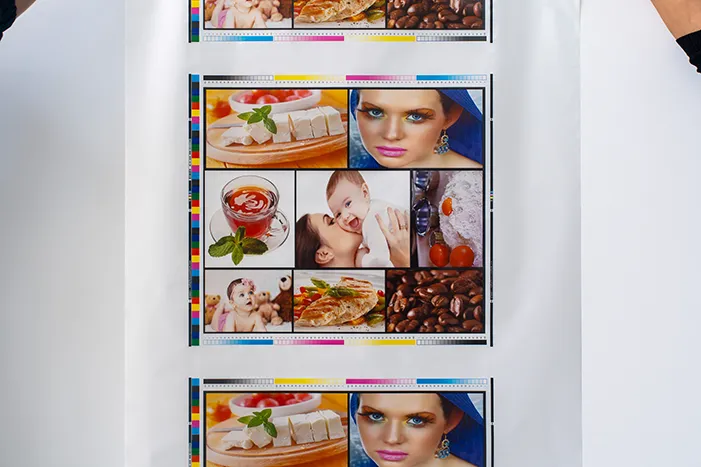
Ce qui s'imprime : photographie appétissante, couleur de marque, tableau d'analyse, mentions réglementaires souvent en plusieurs langues, QR et codes-barres. En linéaire, un sac a quelques secondes pour inspirer confiance — et c'est le client final, pas l'imprimeur, qui tranche.
Structures de films courantes et leurs contraintes
Quatre familles de structures couvrent l'essentiel du marché. Chacune a sa fenêtre d'impression :
| Structure | Usage typique | Point d'attention à l'impression |
|---|---|---|
| BOPP / PE laminé | sachets standards, croquettes sèches | brillance et netteté ; éviter le blocage en bobine (séchage) |
| PET / PE ou PET / ALU / PE | pouches premium, barrière humidité/graisse | surface PET thermosensible ; fenêtre de tension étroite |
| PE (monofilm ou coextrudé) | sachets souples, fermetures refermables | allongement élastique : tension basse et stable |
| Papier kraft / sacs à fond quadruple | grands sacs chien / chat | grammage élevé, encres à séchage rapide, opacité des fonds |
Le choix de la structure n'est pas qu'une décision d'acheteur : il détermine la fenêtre de tension, le séchage et le couple encre/film. Pour aller plus loin sur les films, voir quels matériaux sont les mieux adaptés à l'impression sur une presse flexo CI et notre guide impression sur film PE.
Les difficultés d'impression spécifiques
Cinq difficultés reviennent systématiquement sur ce segment :
- Photographie et fourrure — tons chair et bruns, dégradés délicats : le repérage et la grille de couleurs sont mis à l'épreuve à chaque lot.
- Couleur de marque constante — le sac du mois dernier est la référence du consommateur ; viscosité stabilisée, anilox propre et validation au spectromètre sont le minimum.
- Petits textes et codes — mentions réglementaires multi-langues, QR, codes-barres : la moindre bavure se voit et se facture.
- Odeur et solvants résiduels — un sachet qui sent fort peut faire refuser le produit ; séchage complet et encres adaptées sont indispensables.
- Résistance après fabrication — adhérence de l'encre après laminage, pliage, zip, soudure : l'impression doit survivre à la chaîne sachet.
Les seuils chiffrés (ΔE de couleur, solvants résiduels) relèvent des cahiers des charges des marques et de la réglementation applicable ; à définir avec vos fournisseurs d'encre et vos clients, à titre indicatif.
Ce que ces exigences imposent à la machine
Ces exigences se traduisent directement en spécifications machine :
- Précision de repéage dans la durée — les CI servo modernes annoncent, à titre indicatif, un ordre de grandeur de ±0,08 mm ; voir pourquoi la CI offre une haute précision (article détaillé).
- Tension stable sur films extensibles — PE et laminés souples pardonnent peu ; profils de tension par film et réglages mémorables (7 fonctions essentielles d'une CI).
- Séchage dosable par zone — protéger le PET de la chaleur, achever le séchage avant rembobinage pour éviter blocage et odeur.
- Entraînement servo complet (gearless) — répétabilité lot après lot, moins de jeu mécanique (analyse coût/bénéfice).
- 8 couleurs — photo fonds vernis sans sous-impression sur les décors riches ; 6 couleurs suffisent sur les gammes simples (comment choisir entre 6 et 8 couleurs).
Défauts fréquents et parades
Les défauts les plus fréquents sur ce segment, et la parade habituelle :
- Dérive de repérage sur PE — allongement élastique, tension mal établie. Parade : profil de tension par famille de film, pré-réglage systématique.
- Maculage / blocage en bobine — séchage insuffisant ou encre trop grasse. Parade : viscosité en gamme, température de séchage, refroidissement avant rembobinage.
- Adhérence insuffisante après laminage — traitement de surface (corona) vieilli ou couple encre/film inadapté. Parade : contrôle dyne à réception, test de trait au poste.
- Couleur qui dérive entre lots — viscosité non stabilisée, anilox encrassé. Parade : boucle de viscosité, plan de nettoyage anilox, validation au spectromètre.
- Trame qui se bouche (moiré, aplats sales) — linéature ou volume d'anilox inadaptés à la trame. Parade : appairage anilox/trame validé en essai.
Un point commun : la plupart de ces défauts se traite au couple film/tension/séchage avant d'incriminer la machine. Un essai sur vos films réels trie rapidement les causes.
Un cas illustratif : les chiffres annoncés
LISHG publie un profil client illustratif : un transformateur d'emballages pour aliments pour animaux en Thaïlande, sacs et pouches pour marques régionales et export, films BOPP / PET / PE, laizes 1000–1300 mm, presse CI 8 couleurs de la gamme King accompagnée d'une refonte du flux de travail (pré-réglages mémorisés, tension resserrée, validation sur films réels avant premier ordre commercial).
| Indicateur | Valeur annoncée |
|---|---|
| Productivité | 35 % |
| Déchets matière | − 42 % |
| Temps de changement de série | − 50 % |
| Précision de repérage | ≈ ±0,08 mm |
| Retour sur investissement | ≈ 16 mois |
Ces chiffres sont annoncés par le cas publié à titre indicatif : ils ne constituent ni une moyenne ni une garantie. Le résultat dépend du parc, des films, de la structure des ordres et de l'organisation des équipes.
Profil client illustratif (anonymisé) ; résultats non garantis, donnés à titre indicatif.
Configuration LISHG recommandée
Pour ce segment, la configuration que nous recommandons de discuter en premier :
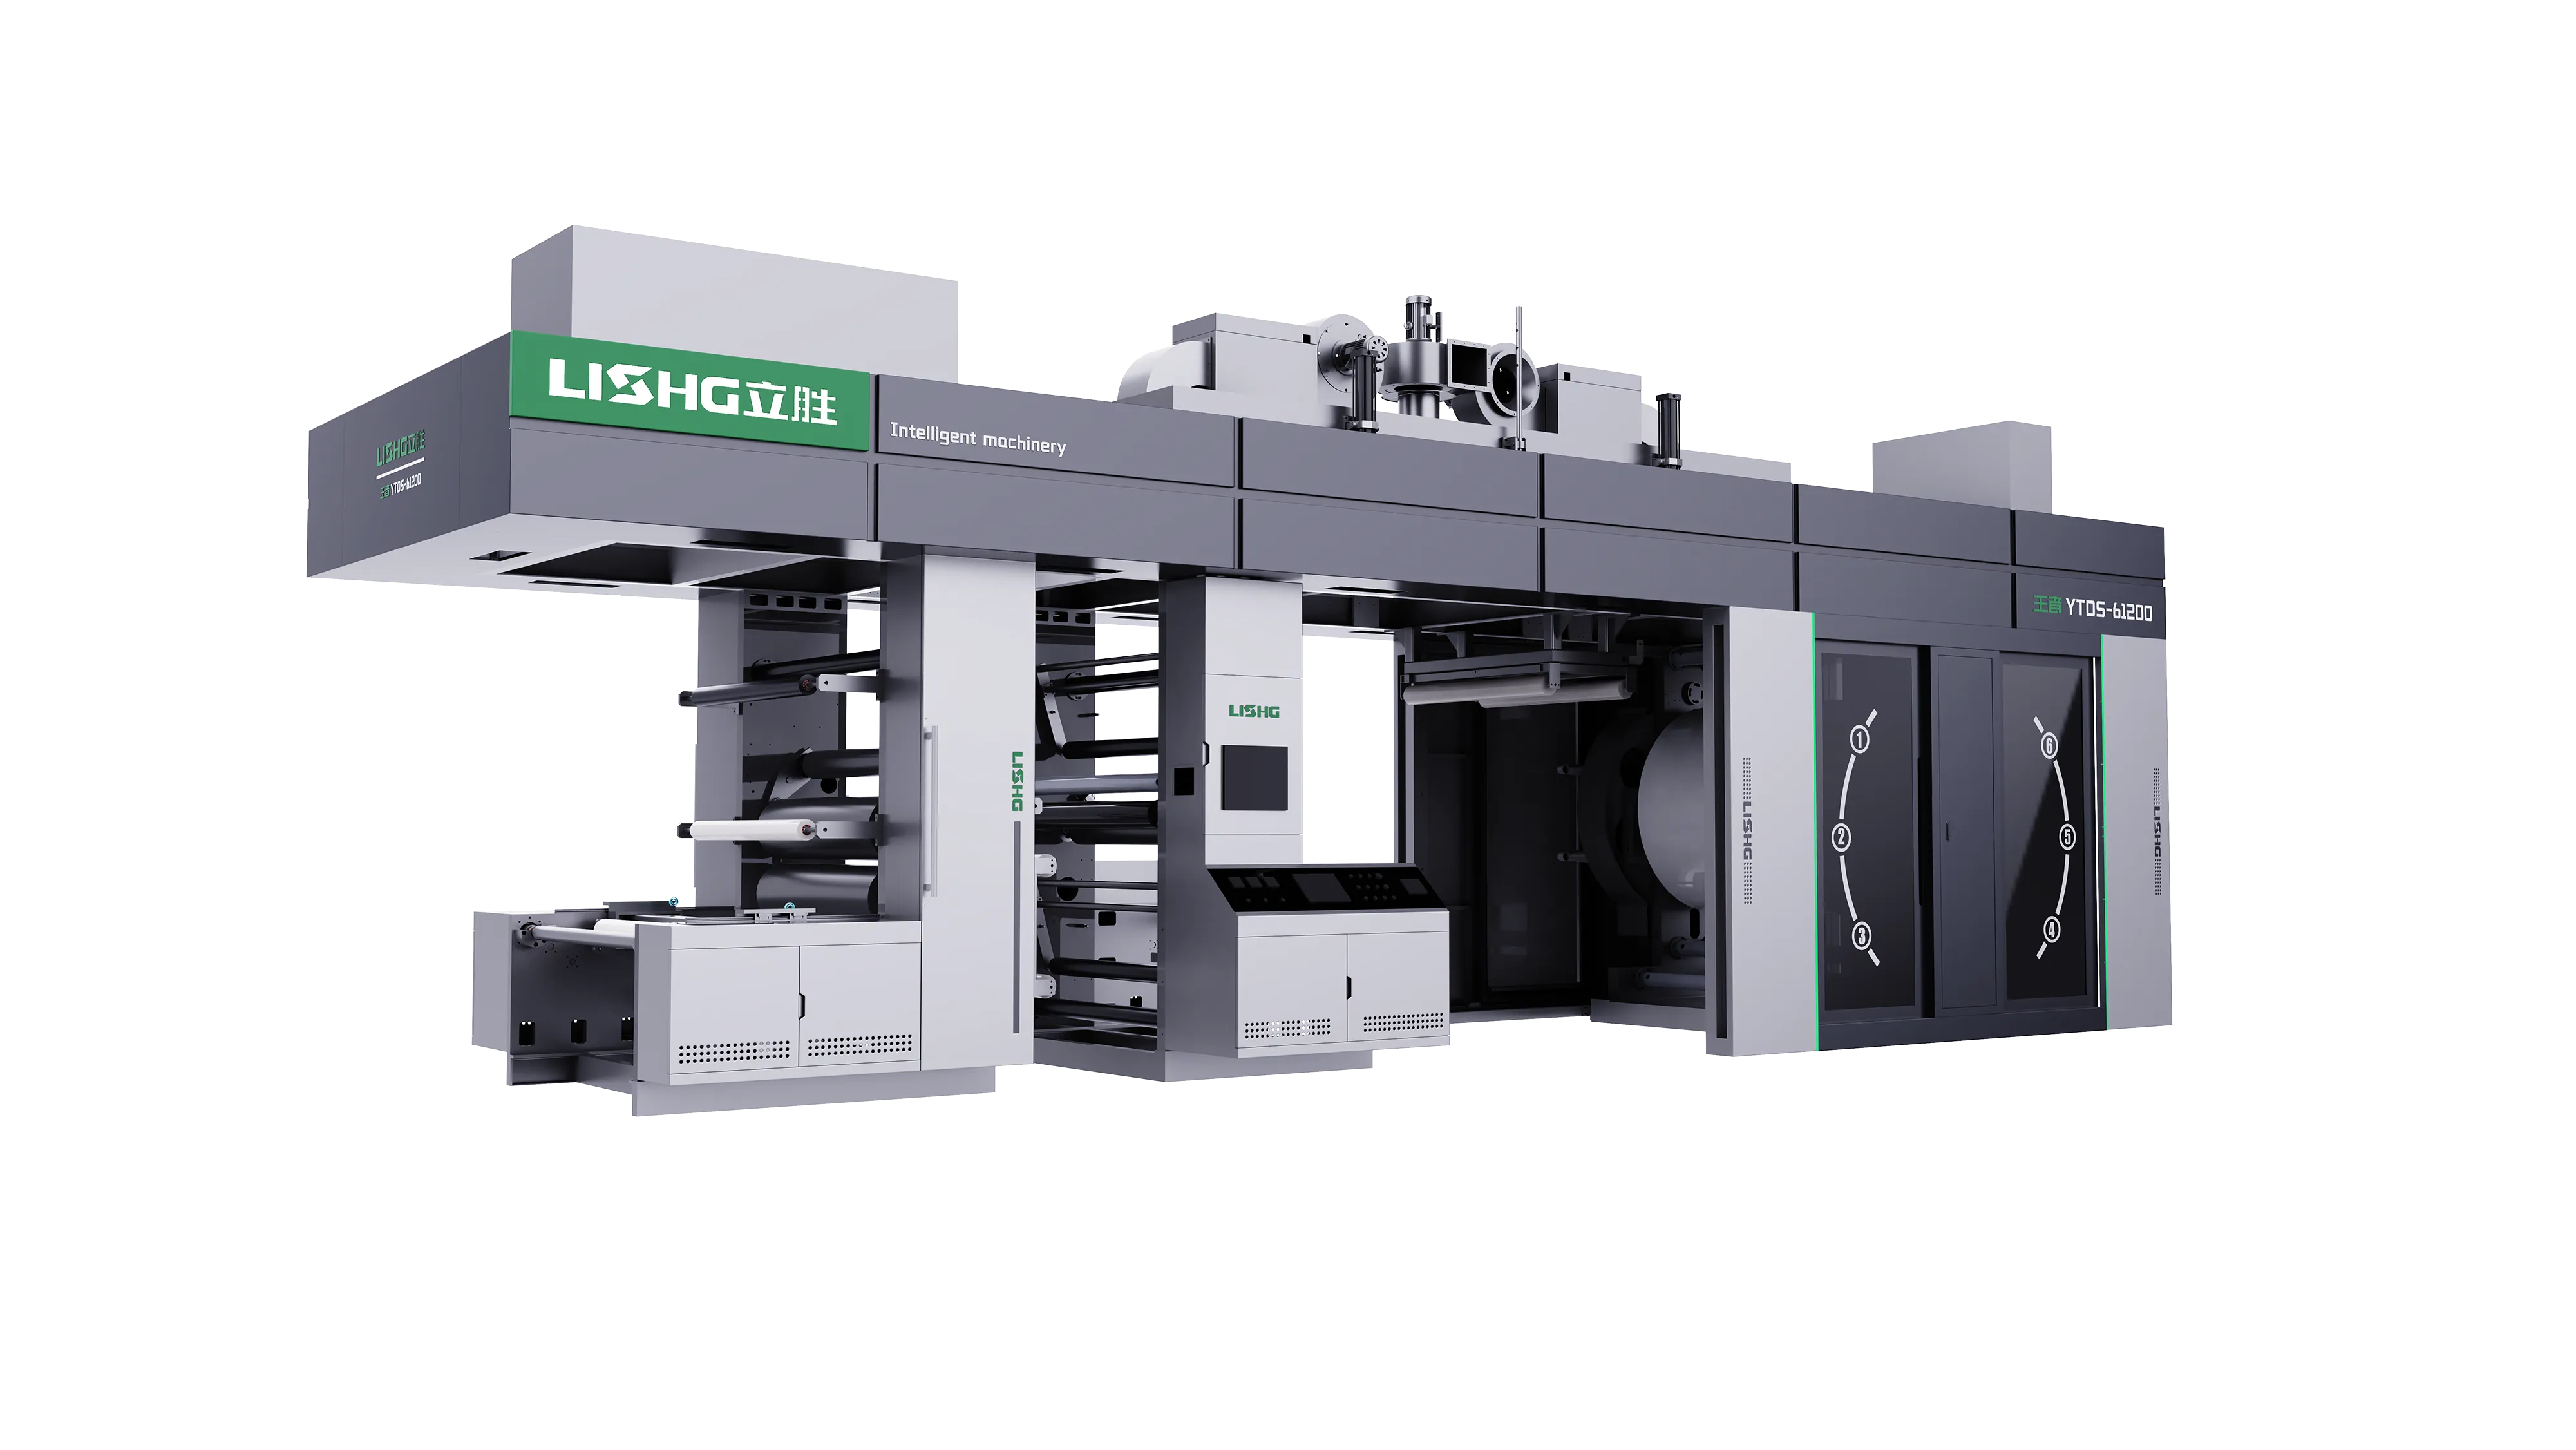
- CI satellite 8 couleurs full servo — gamme Master Series ou équivalent selon laize, budget et structure des ordres (voir les produits) ;
- Pré-réglage / MIS repérage automatique — la répétabilité entre lots de saveurs et marques privées est le vrai gain ;
- Déroulage sans arrêt — moins d'arrêts = moins de reprises de repérage sur les longues séries ;
- Séchage par zones viscosité en boucle fermée — protéger les structures sensibles et tenir la couleur ;
- Essai d'impression sur vos films — plaques, anilox, encres, tension, adhérence, soudure : validés avant commande, comme le détaille notre guide choisir une machine flexo chinoise et éviter les pièges.
La machine est le socle ; c'est le protocole d'essai et la conduite de process qui font la différence sur la couleur et l'odeur.
FAQ : impression d'emballages pour aliments pour animaux
1. Faut-il vraiment 8 couleurs pour le pet food ?
Pas toujours. Les décors riches (photo fonds vernis) consomment les groupes ; les gammes simples tiennent en 6 couleurs. Le critère est la structure de vos commandes.
2. Les chiffres du cas ( 35 %, −42 %…) sont-ils garantis ?
Non. C'est un profil illustratif publié à titre indicatif ; le résultat dépend du parc, des films et de l'organisation. Mesurez vos propres indicateurs avant et après.
3. Peut-on imprimer le kraft sur une CI ?
Oui, les CI traitent le papier kraft et les sacs à fond quadruple ; le séchage et l'opacité des aplats sont les points à valider en essai.
Conclusion : valider sur vos films, pas sur le papier
L'emballage pour aliments pour animaux cumule une vitrine commerciale (photo, couleur, codes) et des contraintes techniques (tension, séchage, adhérence, odeur). La bonne séquence : identifier vos structures, lister les défauts que vous vivez déjà, puis valider la configuration par un essai sur vos films réels.
Préparez vos structures de sacs et votre mix de films, et contactez LISHG pour un essai d'impression adapté à vos produits.

Imprimez vos emballages pour aliments pour animaux avec LISHG
Décrivez vos formats de sacs, votre mix de films (PE, BOPP, PET, kraft), votre laize, votre nombre de couleurs et la fréquence de vos changements de série ; nous vous proposons une vérification de configuration ou un essai d'impression sur vos films réels.
- formats de sacs et structures de films ;
- laize et nombre de couleurs ;
- films utilisés (PE, BOPP, PET, kraft) ;
- fréquence des changements de série ;
- exigences de vos marques (couleur, odeur, codes).
LISHG Machinery vous proposera une configuration adaptée, du tambour central à l'entraînement servo et au repérage automatique.
Réponse rapide : WhatsApp 86 17758129796
Wenzhou Lisheng Printing & Packaging Machinery Co., Ltd. (LISHG Machinery)
Adresse : No.669, East 2nd Road, Nanbin Street, Rui'an City, Wenzhou City, Zhejiang, Chine
Telephone / WhatsApp : 86 17758129796
Email : merrylishg@gmail.com
Site officiel : https://www.lsprintingmachine.com/fr
